


Giải pháp ép phun cho phụ tùng ô tô
Aug 05, 2026
Giải pháp cho vết lõm bề mặt (vết lõm/vết lõm) trong các bộ phận ô tô đúc phun
Các bộ phận đúc phun-ô tô có yêu cầu nghiêm ngặt về chất lượng bề mặt và độ ổn định kích thước, đặc biệt đối với các bộ phận bề mặt A-bên ngoài và bên trong. Trong quá trình sản xuất, các vết lõm bề mặt (khiếm khuyết co ngót) thường xuyên xảy ra, thường tập trung ở các khu vực như gân, đầu vít và các phần nhô ra dày cục bộ. Những khiếm khuyết này không chỉ ảnh hưởng đến hình thức bên ngoài mà trong những trường hợp nghiêm trọng có thể dẫn đến lắp ráp kém, lỗi sơn quá mức và cuối cùng dẫn đến việc sản phẩm bị loại bỏ. Nguyên nhân sâu xa của các vết lõm nằm ở sự co rút không đồng đều giữa các vùng dày và mỏng trong giai đoạn làm nguội nóng chảy, khi sự co lại liên tục ở các phần dày hơn sẽ kéo lên lớp bề mặt, tạo ra các vết lõm. Các yếu tố góp phần gây ra lỗi này bao gồm thiết kế sản phẩm, kết cấu khuôn, quy trình ép phun và nguyên liệu thô. Việc cải tiến phải tuân theo cách tiếp cận có hệ thống-trước tiên là điều chỉnh các tham số quy trình, sau đó sửa đổi khuôn và cuối cùng là tối ưu hóa cấu trúc sản phẩm, tiến triển từ các giải pháp dễ đến khó hơn. Dưới đây là đánh giá toàn diện về các biện pháp khắc phục.
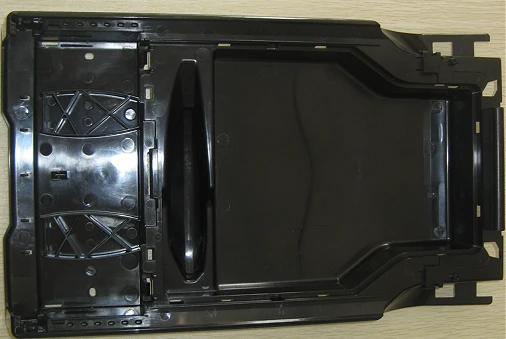
Hộp lưu trữ bằng nhựa ABS + PC
I. Điều chỉnh quá trình ép phun
1. Áp suất và bảo trì áp suất
Tăng áp lực giữ:Trong giai đoạn giữ áp suất, vật liệu liên tục được thêm vào khoang để chống lại sự co ngót. Đối với các bộ phận ô tô, nên chủ yếu dựa vào áp suất giữ thay vì chỉ dựa vào áp suất phun.
Kéo dài thời gian giữ áp lực: Áp lực sẽ không hiệu quả cho đến khi cổng đóng băng và hoàn toàn bịt kín.
Duy trì áp suất phân đoạn:Làm đầy áp suất-giai đoạn cao-đầu tiên, áp suất-giai đoạn thấp-thứ hai để tránh căng thẳng quá mức (để tránh các đốm trắng và cong vênh ở các bộ phận bên ngoài).
Quan niệm sai lầm: Đơn giản chỉ cần tăng áp suất phun. Sau khi khoang khuôn được lấp đầy trong quá trình phun, áp suất khó truyền đến các khu vực có-có thành dày và khả năng cải thiện bị hạn chế.
2. kiểm soát nhiệt độ
Giảm nhiệt độ vật liệu một cách thích hợp: Nhiệt độ nóng chảy không được quá cao vì sẽ làm tăng tốc độ co ngót; nó cũng không nên quá thấp để tránh hàn kém và bắn ngắn.
nhiệt độ chết
✅ Phần bề ngoài: vừa đủ tăng nhiệt độ khuôn, quá trình làm nguội bề mặt nóng chảy trở nên chậm hơn, có lợi cho việc truyền áp suất và giảm nếp nhăn
⚠️ Nếu nhiệt độ khuôn quá cao sẽ kéo dài thời gian làm nguội và tăng tổng độ co ngót. Cần phải tìm điểm cân bằng.
Giảm nhiệt độ đầu phun và hệ thống chạy nóng,Giảm độ co ngót sau quá trình xử lý- do sự giãn nở nhiệt liên tục của chất tan chảy gây ra.
3. Tốc độ và thay đổi vị trí
- Trong quá trình đổ đầy, hãy giảm tốc độ phun ở giai đoạn sau để ngăn chặn sự đóng băng sớm của phần dày và ngăn không cho chất tan chảy có áp suất xâm nhập;
- Rút ngắn vị trí chuyển mạch V/P và chuyển sang trạng thái điều áp càng sớm càng tốt. Đừng đợi cho đến khi đổ đầy hoàn toàn trước khi chuyển đổi.
4. thời gian làm mát
Kéo dài thời gian làm mát một cách hợp lý để cho phép bộ phận đông cứng hoàn toàn trước khi tháo nó ra; nếu loại bỏ quá sớm, phần nhựa sẽ ở nhiệt độ cao và mềm, dễ bị co rút và lõm xuống sau đó.
5. áp lực ngược
Tăng nhẹ áp suất ngược, làm cho mật độ tan chảy dày hơn, giảm khoảng trống bên trong, cải thiện một chút các vết co ngót. Tuy nhiên, không nên quá cao nếu không nhiệt độ sẽ tăng quá lớn.
II. Tối ưu hóa cấu trúc cổng, đường dẫn và khuôn
Cổng phải được đặt càng gần chỗ trũng càng tốtBOSS Đối với các cột và sườn dày, hãy bôi keo gần đó để đảm bảo rằng áp suất giữ trực tiếp lên khu vực có tường dày; bôi keo ở khoảng cách xa sẽ dẫn đến tổn thất áp suất đáng kể.
Tăng đường kính cổng/ Rút ngắn thời gian đóng băng của cổngCổng nhỏ nhanh chóng đông đặc lại, khiến không thể duy trì áp suất cho ăn liên tục; đối với các bộ phận ô tô lớn, cổng hình quạt, cổng chìm và cổng chạy nóng thường được sử dụng.
Tối ưu hóa hệ thống xảTrong khu vực có-có tường dày, không khí bị giữ lại sẽ tạo thành chỗ lõm và bong bóng; ở các đầu của dải gia cố và ở các đoạn dày phải bố trí các rãnh thông hơi.
Tối ưu hóa hệ thống nước làm mátKhu vực có-thành dày làm tăng các kênh nước, với các kênh nước gần với khoang, làm giảm sự chênh lệch nhiệt độ giữa khu vực dày và mỏng, đồng thời tránh hiện tượng quá nhiệt và co lại cục bộ quá mức; cột BOSS được ưu tiên xử lý tấm chặn-nước, làm mát đài phun nước.
Tránh tích tụ nhiệt cục bộCác góc nhọn và phần dày của lõi khuôn dễ bị tích tụ nhiệt. Vì vậy, cần phải sử dụng chèn đồng berili để tăng tốc độ tản nhiệt.
III. Thiết kế kết cấu sản phẩm
Nguyên nhân phổ biến nhất gây ra lỗi linh kiện nhựa ô tô: độ dày thành ống thay đổi đột ngột.
1. Độ dày thành đồng nhất, với chênh lệch độ dày thành được kiểm soát nhỏ hơn 20%;
2. Độ dày của sườn Nhỏ hơn hoặc bằng 0,6 đến 0,7 lần độ dày thành chính (vượt quá điểm này, mặt sau của sườn dễ bị lõm);
3. Cột BOSS:
o Đừng làm cột dày đặc;
o Làm lõm hoặc làm rỗng phần gốc cột (ăn cắp thịt);
o Tăng bán kính ở gốc và giảm độ dày cục bộ;
4. Chỗ lồi lõm, chỗ dày trực tiếp lấy nguyên liệu từ phía sau (trống ra ngoài), loại bỏ phần thịt dày tận gốc khỏi nguồn.
Kinh nghiệm trong nghề: Đối với các bộ phận có ngoại hình chữ A, nếu có gân dày hoặc BOSS ở mặt sau, chỉ trộm thịt thôi thì khó có thể loại bỏ hoàn toàn vết co ngót khi điều chỉnh máy.
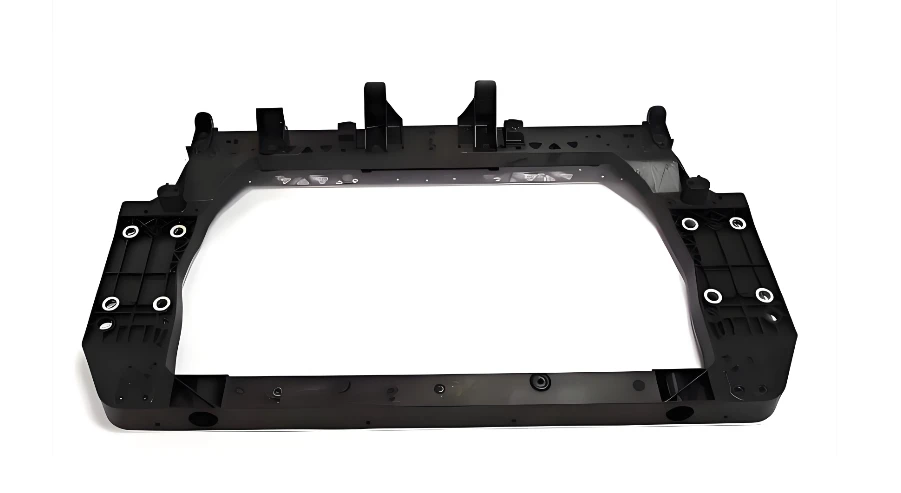
Khung-đầu xe ô tô
IV. Điều chỉnh hướng vật liệu
1. Trong cùng điều kiện: Vật liệu kết tinh (PP, PA, POM) co lại nhiều hơn vật liệu không{1} kết tinh (ABS, PC) và dễ bị lõm hơn;
2. Thêm sợi thủy tinh và chất độn khoáng có thể làm giảm tốc độ co ngót của khuôn và giảm bớt vết lõm;
3. Chọn cấp độ co ngót-thấp;
4. Tỷ lệ vật liệu tái chế quá mức dẫn đến sự biến động về mật độ nóng chảy và vết co ngót không ổn định. Kiểm soát chặt chẽ tỷ lệ pha trộn.
V. Trình tự điều tra nhanh
Xác nhận xem vị trí vết lõm có tương ứng với các gân phía sau/cột/phần dày → Xác định xem đó có phải là vết lõm trên tường dày-điển hình hay không
Tăng thời gian giữ áp và tăng áp suất giữ để kiểm tra (ưu tiên)
Tinh chỉnh-điều chỉnh nhiệt độ khuôn và nhiệt độ vật liệu, tối ưu hóa điểm chuyển đổi V/P
Kiểm tra xem khoảng cách và kích thước cổng có đủ không
Kiểm tra xem ống xả ở vị trí dày có kém không
Nếu các phương pháp trên không hiệu quả: Đánh giá việc sửa đổi khuôn (tăng kích thước cổng, thêm làm mát hạt dao) hoặc trộm thịt sản phẩm
- Vết lõm (thụt đầu dòng): Bề mặt lõm vào trong, không có lỗ, ở mặt ngoài của phần dày;
- Bong bóng chân không: Một khoang bên trong bộ phận đúc, nghiêm trọng khi bề mặt bị xẹp, chủ yếu là do áp suất giữ không đủ + độ dày thành quá cao. Cách tiếp cận xử lý là như nhau.


