


Khuôn ép cho bảng điều khiển ô tô
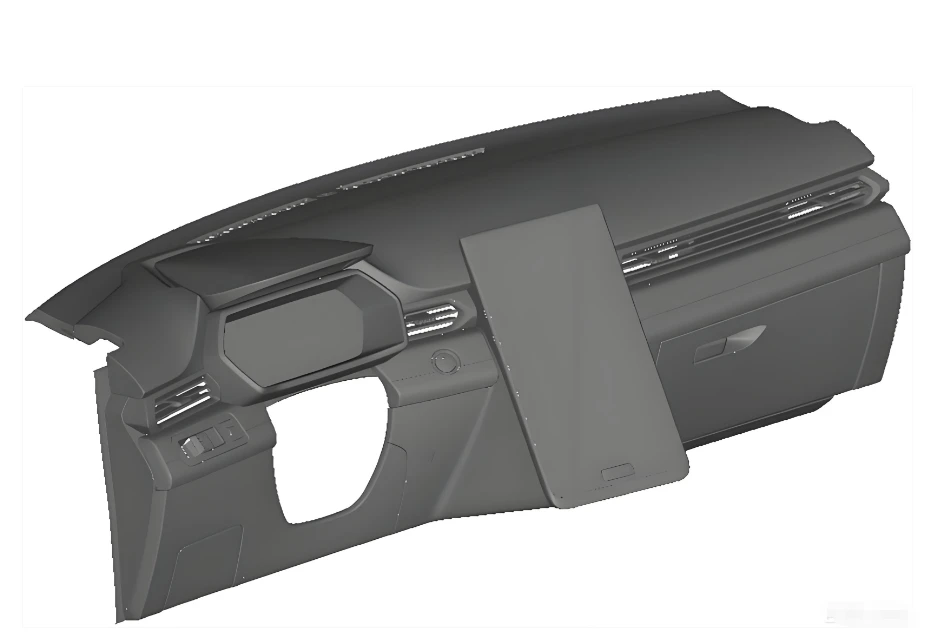
Bảng điều khiển của ô tô, với vai trò là thành phần cốt lõi của nội thất ô tô, quyết định trực tiếp đến chất lượng thẩm mỹ, độ chính xác khi lắp ráp và trải nghiệm của người dùng.
- Giao hàng nhanh
- Đảm bảo chất lượng
- Dịch vụ khách hàng 24/7
Giơi thiệu sản phẩm
Bảng điều khiển của ô tô, với vai trò là thành phần cốt lõi của nội thất ô tô, quyết định trực tiếp đến chất lượng thẩm mỹ, độ chính xác khi lắp ráp và trải nghiệm của người dùng. Khuôn ép cho bảng điều khiển ô tô là một thiết bị quan trọng để đạt được sản xuất hàng loạt bảng điều khiển-quy mô lớn, độ chính xác cao-. Sau đây là bản phân tích chi tiết có hệ thống và chuyên nghiệp được cung cấp bởiKhuôn Cửu Đàidành cho bạn.
Bảng điều khiển của ô tô, với vai trò là thành phần cốt lõi của nội thất ô tô, quyết định trực tiếp đến chất lượng thẩm mỹ, độ chính xác khi lắp ráp và trải nghiệm của người dùng. Khuôn ép cho bảng điều khiển ô tô là một thiết bị quan trọng để đạt được sản xuất hàng loạt bảng điều khiển-quy mô lớn, độ chính xác cao-. Sau đây là bản phân tích chi tiết có hệ thống và chuyên nghiệp được cung cấp bởiKhuôn Cửu Đàidành cho bạn.
I. Đặc điểm khuôn
Khuôn phun cho bảng điều khiển ô tô, chịu ảnh hưởng bởi đặc điểm riêng của sản phẩm, thể hiện các tính năng kỹ thuật cốt lõi của"quy mô lớn, phức tạp và độ chính xác cao-", được biểu hiện cụ thể như sau:
1. Đặc điểm cấu trúc ở quy mô lớn{1}}là nổi bật:Bảng điều khiển là một phần nhựa lớn bên trong ô tô. Kích thước bên ngoài thông thường có thể đạt trên 1300mm × 500mm × 450mm và khuôn tương ứng cũng là khuôn phun lớn, có kích thước bên ngoài lớn và trọng lượng tổng thể nặng. Trong quá trình sản xuất, nó cần phải được kết hợp với một máy ép phun lớn. Thiết kế cấu trúc tổng thể của khuôn phải đáp ứng đầy đủ các yêu cầu về độ cứng và độ bền của thiết bị{6}}quy mô lớn để ngăn chặn sự biến dạng của khuôn trong quá trình đúc.
2. Cấu trúc khoang phức tạp và chính xác:Bề mặt của bảng điều khiển cần tích hợp nhiều cấu trúc chức năng như vị trí lắp đặt cửa thoát khí, khe cắm thẻ màn hình, hốc nút và dây điện xuyên qua các lỗ, đồng thời có nhiều cấu trúc lõm và lồi bên không đều, dẫn đến đường dẫn dòng chảy dài và khả năng chống dòng chảy cao của chất nóng chảy trong khoang. Điều này đặt ra những yêu cầu cực kỳ cao về độ chính xác tạo hình, độ hoàn thiện bề mặt và thiết kế hệ thống xả của khoang.
3. Thích ứng với yêu cầu khắt khe về ngoại hình:Vì bảng điều khiển là bộ phận cốt lõi có thể nhìn thấy được bên trong xe nên bề mặt của nó thường cần được xử lý bằng các kết cấu như vân da và lớp sơn mờ. Vì vậy, khoang khuôn cần phải được tạo kết cấu tinh xảo đồng thời. Đồng thời, để tránh làm hỏng kết cấu bề mặt trong quá trình đúc, độ dốc của khuôn đúc (thường Lớn hơn hoặc bằng 5 độ) phải được kiểm soát chặt chẽ để đảm bảo tính đồng nhất về hình thức bên ngoài của các sản phẩm được sản xuất hàng loạt.
4. Yêu cầu vận hành có độ ổn định cao:Trong các kịch bản sản xuất hàng loạt được công nghiệp hóa, khuôn cần phải chịu được các tác động đóng và mở tần số-cao. Do đó, các yêu cầu nghiêm ngặt được đặt ra đối với các chỉ số như độ chính xác dẫn hướng và định vị cũng như khả năng chống mài mòn của các bộ phận chính. Cần phải đảm bảo khuôn-hoạt động ổn định lâu dài thông qua các biện pháp như tăng cường thiết kế kết cấu và lựa chọn vật liệu-chống mài mòn để đảm bảo hiệu quả sản xuất và tỷ lệ chất lượng sản phẩm.

II. Điểm thiết kế chính
Thiết kế khuôn phải xem xét toàn diện ba mục tiêu cốt lõi là chất lượng hình thành, hiệu quả sản xuất và tuổi thọ. Các điểm thiết kế chính như sau:
1. Thiết kế hệ thống cổng
Hệ thống cổng Á hậu nóng nên được ưu tiên và nên sử dụng cấu trúc Á hậu nóng tích hợp. Cấu trúc này có những ưu điểm đáng kể như lắp đặt và tháo gỡ thuận tiện, chi phí sản xuất có thể kiểm soát được và không có nguy cơ rò rỉ vật liệu nóng chảy. Khi thiết kế, cần kết hợp kích thước, thông số kỹ thuật của bảng điều khiển và đặc điểm dòng chảy để thiết lập số lượng và phân bổ các cổng một cách khoa học. Thông thường, phương pháp phun đa điểm được áp dụng để đảm bảo sự tan chảy lấp đầy khoang đồng đều và giảm thiểu một cách hiệu quả các khuyết tật hình thành như đường hàn và vết co ngót.
2. Thiết kế cấu trúc kéo-lõi bên
Đối với các cấu trúc lồi-lõm bên của bảng điều khiển (chẳng hạn như các lỗ bên, phần lồi, v.v.), cơ chế kéo-lõi bên phải được thiết kế chính xác. Các giải pháp công nghiệp phổ biến bao gồm sự kết hợp giữa con trượt nghiêng và lò xo, cũng như sự kết hợp giữa chốt cong và con trượt. Trong quá trình thiết kế, hành trình kéo lõi và lực truyền động phải được tính toán chính xác để đảm bảo hoạt động kéo lõi trơn tru và ổn định, tái định vị chính xác và đáng tin cậy, đồng thời tránh nhiễu với các cấu trúc khuôn khác để đảm bảo quá trình đổ khuôn trơn tru.
3. Thiết kế hệ thống làm mát
Sơ đồ thiết kế "làm mát chéo{0}}giống như lưới" được áp dụng. Khuôn di động thường có 12-15 kênh nước làm mát xuyên suốt và mạch làm mát giếng nước, trong khi khuôn cố định có 20-25 mạch làm mát. Các kênh dẫn nước của khuôn di chuyển và khuôn cố định được bố trí theo hình chữ thập tạo thành mạng lưới làm mát đồng nhất bao phủ toàn bộ khu vực. Thiết kế này đảm bảo tốc độ làm mát ổn định ở tất cả các khu vực của bảng điều khiển, tránh hiệu quả các vấn đề như cong vênh và co rút không nhất quán do làm mát không đồng đều và rút ngắn chu kỳ tạo hình để nâng cao hiệu quả sản xuất.
4. Thiết kế hệ thống dẫn đường và định vị
Cấu trúc dẫn hướng và định vị kết hợp của các chốt dẫn hướng vuông và các chốt định vị bề mặt phân chia được áp dụng. Chốt dẫn hướng vuông có ưu điểm là độ chính xác dẫn hướng cao và khả năng chịu tải-mạnh. Kết hợp với các chốt định vị bề mặt phân chia, chúng có thể tạo thành một đảm bảo định vị kép, tránh hiệu quả các vấn đề như lệch và lệch trong quá trình đóng và mở khuôn, đảm bảo độ chính xác của việc đóng khoang và từ đó cải thiện tính nhất quán về kích thước của sản phẩm.
5. Thiết kế hệ thống thông gió
Do thể tích khoang bảng điều khiển lớn và đường dẫn nạp nóng chảy dài, khí có khả năng vẫn còn trong khoang trong quá trình tạo hình. Do đó, các rãnh thông hơi phải được đặt chính xác ở những khu vực quan trọng nơi chất tan chảy được lấp đầy lần cuối (chẳng hạn như các góc và gốc của các gân). Chiều rộng của các rãnh thông hơi phải được kiểm soát ở mức 0,02-0,05mm và độ sâu không được vượt quá 0,1mm để đảm bảo khí thoát ra khỏi khoang một cách trơn tru và tránh hình thành các khuyết tật như bong bóng, cháy và thiếu nguyên liệu.

III. Vật liệu khuôn
Việc lựa chọn vật liệu khuôn phải cân bằng toàn diện khả năng chống mài mòn, hiệu suất đánh bóng, độ bền kết cấu và kiểm soát chi phí. Tiêu chí lựa chọn vật liệu cốt lõi như sau:
1. Khoang và lõi:Ưu tiên sử dụng các-thép khuôn nhựa cứng trước có độ cứng cao và đặc tính đánh bóng tốt, chẳng hạn như 718H, NK80, P20H, v.v. Độ cứng của chúng có thể đạt HRC30-40. Điều này không chỉ đáp ứng yêu cầu xử lý kết cấu mịn của khoang mà còn có khả năng chống mài mòn tuyệt vời, đảm bảo tuổi thọ của khuôn lớn hơn hoặc bằng 500.000 chu kỳ khuôn. Đối với khuôn bảng điều khiển xe cao cấp, có thể chọn thép khuôn thép không gỉ có khả năng chống ăn mòn và đánh bóng tốt hơn (chẳng hạn như S136H) để cải thiện hơn nữa chất lượng bề mặt của sản phẩm.
2. Các phần loại mẫu-:Các mẫu cơ bản như mẫu cố định và mẫu di động nên chủ yếu sử dụng-thép khuôn đã được tôi cứng trước như P20 và 718 để đảm bảo đủ độ cứng và độ bền, ngăn chặn sự biến dạng cấu trúc của khuôn trong các thao tác đóng mở thường xuyên; cột dẫn hướng và ống dẫn hướng phải được làm bằng thép kết cấu hợp kim như 20CrMnTi. Sau khi xử lý cacbon hóa và làm nguội, khả năng chống mài mòn và độ chính xác dẫn hướng của chúng có thể được cải thiện đáng kể.
3. Các bộ phận của cơ cấu phun:Các bộ phận chuyển động như con trượt nghiêng và chốt uốn cong phải được làm bằng thép gia công nguội-có độ bền và khả năng chống mài mòn cao, chẳng hạn như Cr12MoV, SKD11, v.v. Sau khi xử lý tôi và tôi, độ cứng của chúng có thể đạt HRC55-60, đảm bảo độ ổn định lâu dài và độ tin cậy chống mài mòn của hoạt động đẩy.
IV. Quá trình đúc
Quy trình ép phun cho bảng điều khiển ô tô dựa trên các nguyên tắc cốt lõi của "kiểm soát thông số có độ chính xác-cao và sản xuất hàng loạt ổn định". Thông tin quy trình liên quan được tóm tắt trong bảng sau:
|
các loại nghề thủ công |
mô tả chi tiết |
|
Kiểm soát tham số quy trình cốt lõi |
1. Thông số nhiệt độ: ① Nhiệt độ thùng (đối với vật liệu PP: 180-220 độ; đối với vật liệu ABS: 220-260 độ), nhiệt độ của từng phần cần được điều chỉnh chính xác theo đặc tính của nguyên liệu thô để đảm bảo độ dẻo đồng đều của sự tan chảy; ② Nhiệt độ khuôn: 40-80 độ, nhiệt độ được duy trì ổn định thông qua hệ thống làm mát nhiệt độ không đổi để tránh sản phẩm co rút không đều do biến động nhiệt độ; |
|
2. Thông số áp suất: ① Áp suất phun: 80 - 120 MPa. Nó áp dụng chế độ ứng dụng áp suất phân đoạn, sử dụng bộ điều chỉnh áp suất gradient để giảm nguy cơ tác động nóng chảy lên khoang khuôn, đảm bảo quá trình đúc ổn định; ② Áp suất giữ: Đặt ở mức 50 - 70% áp suất phun, để đảm bảo lấp đầy đủ thứ cấp vào khoang khuôn và giảm vết co ngót của sản phẩm. |
|
|
3. Thông số tốc độ: Phạm vi tốc độ phun là 30 - 80 mm/s. Chiến lược kiểm soát tốc độ khác biệt được áp dụng - cho các khu vực kết cấu phức tạp (chẳng hạn như lỗ và góc), sử dụng-tốc độ lấp đầy thấp 30 - 50 mm/s để đảm bảo quá trình đúc hoàn chỉnh; đối với các khu vực thông thường,-tốc độ chiết rót cao 50 - 80 mm/s được sử dụng để nâng cao hiệu quả sản xuất. |
|
|
4. Thông số thời gian: ① Thời gian giữ áp suất: 5 - 15 giây, được điều chỉnh linh hoạt theo độ dày của sản phẩm để đảm bảo lực đẩy ra vừa đủ; ② Thời gian làm nguội: 10 - 25 giây, với tiêu chí cốt lõi là sản phẩm đã được xử lý hoàn toàn và không bị biến dạng sau khi tháo khuôn. |
|
|
Quá trình đúc |
Sấy khô và-xử lý trước nguyên liệu thô → Gia nhiệt và làm dẻo thùng → Đổ đầy khoang khuôn → Giữ áp suất và rút lại để làm đầy → Làm nguội và đông đặc → Tháo khuôn → Hành động đẩy lõi bên → Đẩy sản phẩm → Kiểm tra bộ phận đã tháo → Chuẩn bị đóng khuôn cho lần đúc tiếp theo (Đối với các sản phẩm-cao cấp, có thể thêm các quy trình xử lý bề mặt bổ sung như phun và đổ khuôn sau) |
|
Những khó khăn trong quá trình và giải pháp |
1. Đường dẫn dòng nóng chảy dài dễ gây ra vết hàn: Điều này có thể được cải thiện bằng cách tối ưu hóa vị trí và số lượng của cổng, tăng nhiệt độ thùng vừa phải và kiểm soát chính xác tốc độ phun, v.v. 2. Kết cấu bề mặt dễ bị hư hỏng: Kiểm soát chặt chẽ tốc độ đúc, tối ưu hóa cách bố trí cơ chế phóng, đảm bảo lực đẩy phân bố đồng đều và tránh tập trung ứng suất cục bộ gây hư hỏng kết cấu. |

V. Kịch bản ứng dụng
Khuôn ép phun bảng điều khiển ô tô được sử dụng rộng rãi trong quy trình sản xuất hàng loạt bảng điều khiển cho các loại xe chở khách và xe thương mại. Chúng bao gồm tất cả các loại phương tiện bao gồm phương tiện sử dụng nhiên liệu và phương tiện sử dụng năng lượng mới (điện thuần túy, hybrid). Các tính năng ứng dụng cụ thể như sau:
1. Khả năng tương thích đầy đủ của mẫu xe:Dựa trên yêu cầu cụ thể về cấu trúc bảng điều khiển của các mẫu xe khác nhau, cấu trúc khuôn tùy chỉnh có thể được thiết kế để thích ứng với việc sản xuất nhiều loại phương tiện khác nhau như ô tô nhỏ gọn, SUV, MPV và xe tải hạng nặng. Ví dụ: đối với cấu trúc bề mặt cong có kích thước lớn-của bảng điều khiển trong các mẫu xe SUV và vị trí lắp đặt tích hợp cho màn hình LCD hoàn chỉnh trong các phương tiện sử dụng năng lượng mới, có thể đạt được khả năng tương thích chính xác.
2. Thích ứng tích hợp chức năng:Theo xu hướng thông minh của ô tô, khuôn có thể tích hợp đồng thời các khu vực chức năng như khe cắm thẻ cho ánh sáng xung quanh, vị trí lắp đặt mô-đun sạc không dây và cấu trúc cố định cảm biến, đạt được "một khuôn tạo thành, tích hợp tích hợp", giảm đáng kể các quy trình lắp ráp tiếp theo và nâng cao hiệu quả sản xuất cũng như độ chính xác của lắp ráp.
3. Cân bằng nhu cầu cấp cao-và cấp thấp-:Đối với các loại xe hạng sang, khuôn có thể đạt được-kết cấu có độ chính xác cao và cấu trúc khớp nối liền mạch, đảm bảo kết cấu bề ngoài và độ chính xác khi lắp ráp sản phẩm. Đối với các phương tiện-thị trường đại chúng, bằng cách tối ưu hóa cấu trúc khuôn và đơn giản hóa quy trình xử lý, có thể đạt được sản xuất-chi phí thấp và{4}}số lượng lớn để đáp ứng-nhu cầu thị trường quy mô lớn.
4. Ứng dụng khuyến công:Sau khi một số khuôn nhất định trải qua quá trình điều chỉnh cấu trúc mục tiêu, chúng có thể được mở rộng để sử dụng trong các bộ phận nội thất ô tô như bảng điều khiển trung tâm và hộp đựng đồ ở ghế hành khách, có cấu trúc tương tự như bảng điều khiển. Điều này giúp nâng cao tính linh hoạt của khuôn và giảm chi phí sản xuất của doanh nghiệp.
Tóm lại, việc thiết kế và sản xuất khuôn ép phun bảng điều khiển ô tô cần xem xét toàn diện các đặc điểm cấu trúc sản phẩm, yêu cầu vật liệu của nguyên liệu thô, thông số quy trình đúc và kịch bản ứng dụng thị trường. Thông qua thiết kế cấu trúc chính xác, lựa chọn vật liệu khoa học và kiểm soát quy trình nghiêm ngặt, bảng điều khiển có thể đạt được độ chính xác cao và sản xuất hàng loạt ổn định, đáp ứng đầy đủ các tiêu chuẩn chất lượng nghiêm ngặt và nhu cầu thị trường của ngành công nghiệp ô tô đối với linh kiện nội thất.
Chú phổ biến: khuôn ép cho bảng điều khiển ô tô, nhà máy sản xuất khuôn ép phun cho bảng điều khiển ô tô tại Trung Quốc


